

Almanya lazer kaynak makinesi alırken Avrupa servis ağı neden önemlidir?
15 Ekim 2026Lazer kaynak makinesi seçimi, güç, malzeme, kalınlık, birleşim geometrisi ve üretim düzeninin birlikte değerlendirilmesiyle yapılır. Bu bileşenler gerçek parçanın ısı ve hız ihtiyacıyla eşleştirilmediğinde yüksek güçlü bir sistem günlük iş için gereğinden büyük, düşük güçlü bir sistem ise kritik parça için yetersiz kalabilir. Doğru bir lazer kaynak makinesi seçimi, gerçek parçanın ısı ve hız ihtiyacına bağlıdır.
Lazer ışını kaynağında ışın dar bir bölgeye yoğunlaştığı için ısıdan etkilenen bölge küçük kalabilir. Bu özellik ince sacda çarpılmayı azaltırken parçaların iyi oturmasını daha önemli hâle getirir. Geniş bir boşluk, makinenin gücü artırılarak her zaman çözülemez. Birleşim geometrisi tel besleme, fikstür ve parça toleransıyla birlikte değerlendirilir.
İçindekiler
- Lazer kaynak makinesi seçimi hangi bilgilerle başlar?
- Malzeme ve kalınlık seçim mantığını nasıl değiştirir?
- Parça aralığı ve kaynak geometrisi neden önemlidir?
- Güç ve üretim düzeni nasıl birlikte değerlendirilir?
- El tipi, otomatik veya robotik yapı hangi durumda düşünülür?
- Yardımcı fonksiyonlar ve teknik süreklilik nasıl incelenir?
- Teklif veya demo öncesinde hangi bilgiler hazırlanmalı?
- Seçimden önce hangi sonraki adım atılmalı?
- Lazer kaynak makinesi seçimi ile ilgili sıkça sorulan sorular
Lazer kaynak makinesi seçimi hangi bilgilerle başlar?
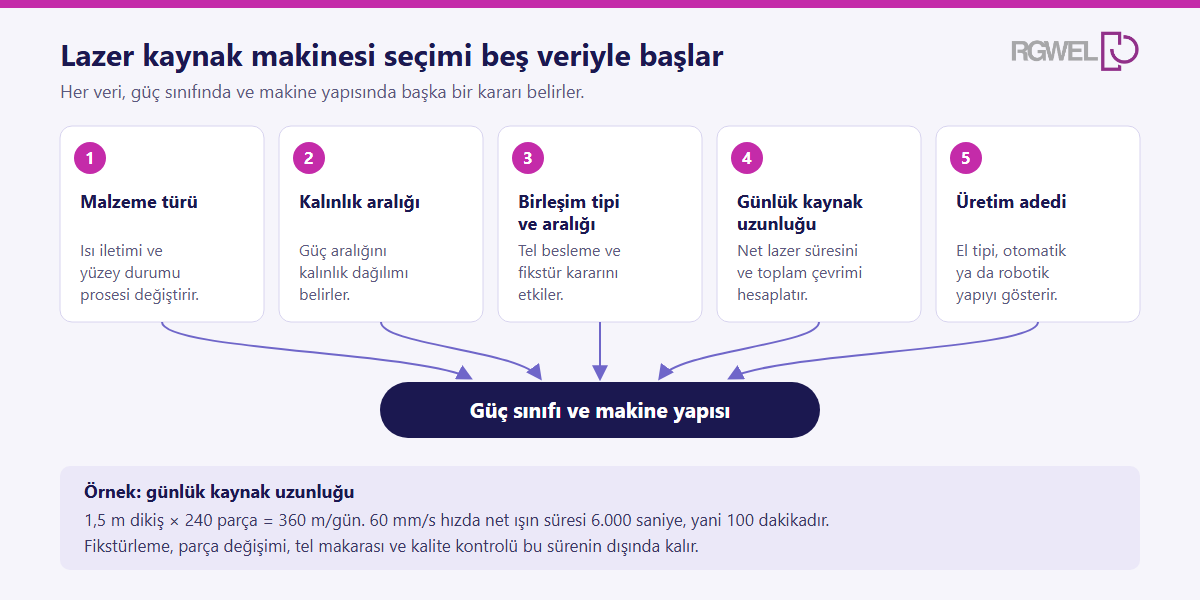
Lazer kaynak makinesinde güç sınıfına geçmeden önce beş veriyi netleştirmek daha sağlıklı olur. Bu veriler, gerçek parçanın ve üretim düzeninin nasıl bir proses istediğini gösterir.
Seçimden önce hangi beş veri netleşmeli?
Güç sınıfı, lazer kaynak makinesi seçiminde ancak bu beş veriyle anlam kazanır.
- Malzeme türü. Isı iletimi ve yüzey durumu, aynı kalınlıkta gereken proses koşullarını değiştirir.
- En ince ve en kalın kalınlık. Güç aralığı, yalnızca en kalın parçaya göre değil, üretimdeki kalınlık dağılımına göre değerlendirilir.
- Birleşim tipi ve aralığı. Alın, köşe ve bindirme birleşimleri tel besleme, erişim açısı ve fikstür kararını etkiler.
- Günlük kaynak uzunluğu. Net lazer süresinin ve toplam çevrimin hesaplanmasını sağlar.
- Üretim adedi. El tipi, otomatik veya robotik yapının hangi düzeyde tekrarlanabilirlik gerektirdiğini gösterir.
Bu bilgiler, teklifin gerçek iş kapsamına göre hazırlanmasını sağlar. Bir makinenin etiketindeki güç tek başına kaynak hızını, nüfuziyeti veya vardiya kapasitesini açıklamaz.
Lineer enerji nasıl hesaplanır?
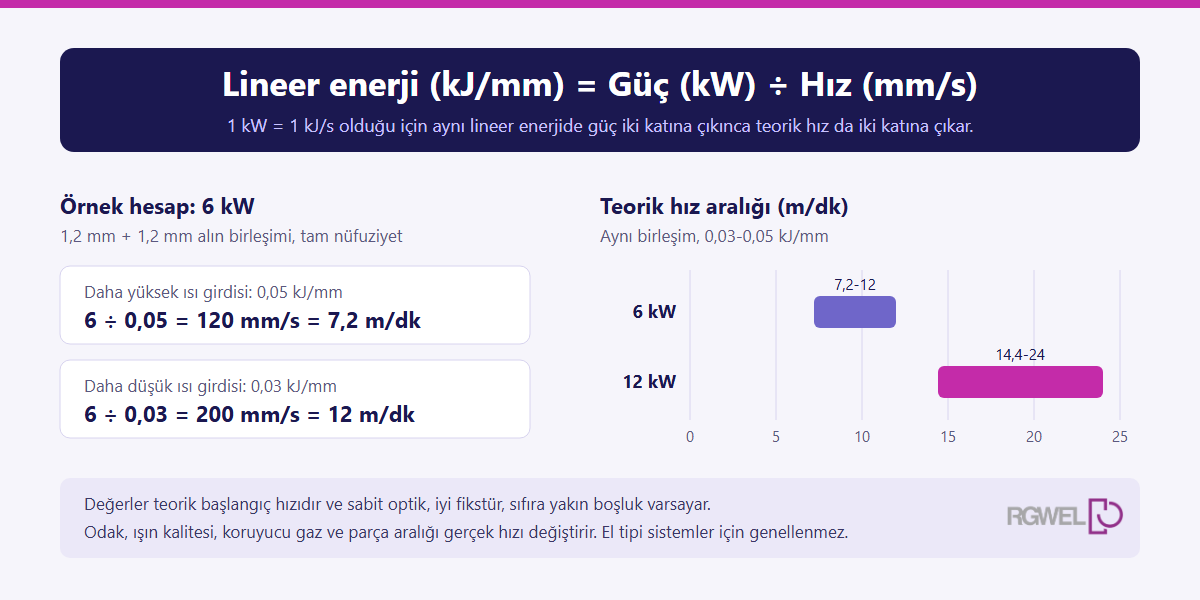
İlk teknik kontrol ısı girdisidir. Genel hesapta lineer enerji, güç ile ilerleme hızının oranıdır ve birim kaynak uzunluğuna düşen ısı girdisi olarak kJ/mm cinsinden okunur. Formül şöyledir.
Lineer enerji (kJ/mm) = güç (kW) / hız (mm/s)
Bu bağıntı, 1 kW’ın 1 kJ/s olmasına dayanır. Örneğin 6 kW güçte 100 mm/s hız için lineer enerji 6/100 = 0,06 kJ/mm olur. Bu hesap bir proses reçetesi değildir. Odak çapı, ışın kalitesi, koruyucu gaz, parça aralığı ve malzemenin ısı davranışı sonucu değiştirir. Hesabın görevi, makine gücünü parçanın gerçek ihtiyacıyla aynı fiziksel çerçevede okumaktır.
Günlük kaynak uzunluğu nasıl hesaplanır?
Günlük kaynak uzunluğu, parça başına dikiş uzunluğunun günlük parça adediyle çarpımıdır. Varsayımsal olarak parça başına 1,5 m dikiş ve günde 240 parça varsa yalnız kaynak boyu 360 m/gün olur. Beklenen hız 60 mm/s ise net ışın süresi 6.000 saniyeye, yani 100 dakikaya çıkar. Fikstürleme, parça değişimi, tel makarası ve kalite kontrolü bu sürenin dışındadır. Bu nedenle gerçek çevrim hesabı yalnız lazerin hareket hızından kurulmaz.
Malzeme ve kalınlık seçim mantığını nasıl değiştirir?
Malzeme ile kalınlık birlikte okunmadığında güç tablosu yanlış yorumlanabilir. Lazer kaynak makinesi seçiminde bu iki veri, aynı güçteki iki makinenin farklı sonuç vermesinin de nedenidir.
Karbon çeliği, paslanmaz ve galvanizli sacda fark nedir?
Karbon çeliği ve paslanmaz çelik için benzer kalınlıkta aynı başlangıç yaklaşımı kullanılabilse de ısı iletimi, yüzey durumu, gaz ve tel ihtiyacı prosesi değiştirir. Galvanizli malzemede çinko buharlaşması gözenek ve sıçrama riskini artırabildiği için yüzey hazırlığı ve tel besleme kararı ayrıca ele alınır.
Güce göre başlangıç kalınlık aralıkları
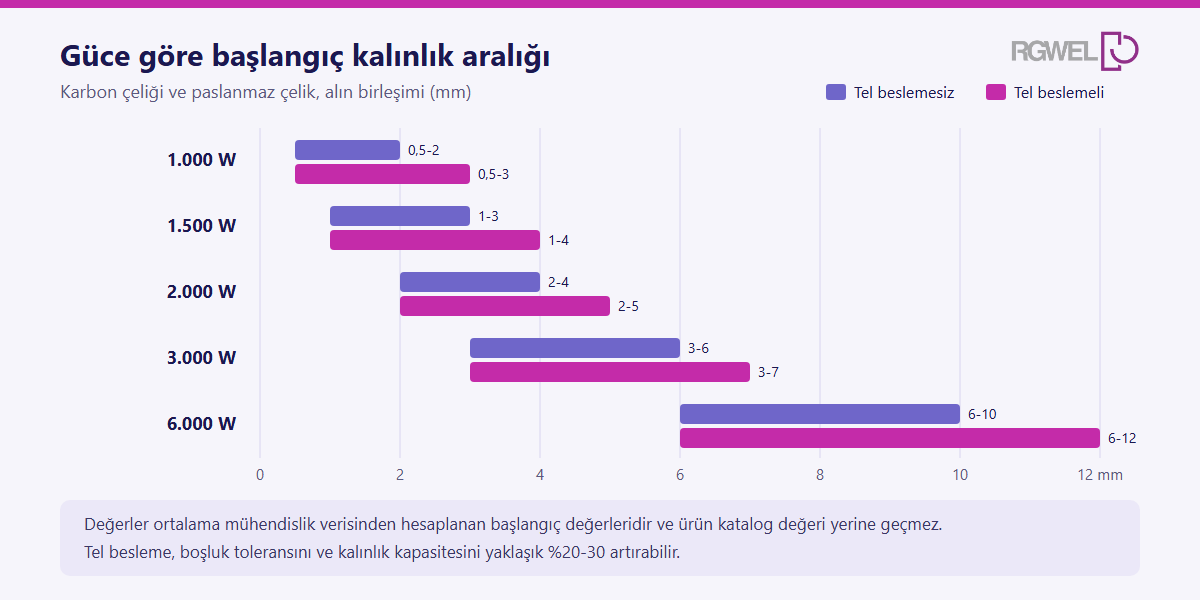
Aşağıdaki aralıklar ortalama mühendislik verisi üzerinden hesaplanan başlangıç değerleridir. Bu değerleri ürünlerin katalog değerleriyle bir tutmamak daha sağlıklı olur. Aralıklar uygun odak, koruyucu gaz, parça oturuşu ve kaynak geometrisi koşullarında proses başlangıcı için kullanılabilir. Kendi parçanızdaki koşulları netleştirmek için teknik ekibimizle görüşebilirsiniz.
| Güç | Karbon çeliği tel yok | Karbon çeliği tel ile | Paslanmaz tel yok | Paslanmaz tel ile | Galvanizli malzeme |
|---|---|---|---|---|---|
| 1.000 W | 0,5-2 mm | 0,5-3 mm | 0,5-2 mm | 0,5-3 mm | Tel yok önerilmez, tel ile 0,5-2 mm |
| 1.500 W | 1-3 mm | 1-4 mm | 1-3 mm | 1-4 mm | Tel yok önerilmez, tel ile 0,5-3 mm |
| 2.000 W | 2-4 mm | 2-5 mm | 2-4 mm | 2-5 mm | Riskli, tel ile 1-4 mm |
| 3.000 W | 3-6 mm | 3-7 mm | 3-6 mm | 3-7 mm | Riskli, tel ile 2-5 mm |
| 6.000 W | 6-10 mm | 6-12 mm | 6-10 mm | 6-12 mm | Zor, tel ile 3-8 mm |
Tablodaki değerleri gerçek numuneyle başlayacak mühendislik çalışmasının başlangıç çerçevesi olarak değerlendirmek daha sağlıklı olur. Tel besleme, boşluk toleransını ve kalınlık kapasitesini yaklaşık yüzde 20-30 artırabilir. Bindirme, köşe ve aralıklı birleşimlerde tel ihtiyacı daha belirgin hâle gelir. Gücü büyütmek, parça oturuşundaki hatayı ortadan kaldırmaz.
İnce ve kalın sacda güç nasıl seçilir?
İnce sacda güç fazla seçilirse yanma, aşırı anahtar deliği (ışının malzemede açtığı buhar kanalı) ve sıçrama görülebilir. Kalın parçada güç düşük kalırsa nüfuziyet azalır veya hız düşer. Bu yüzden seçim, en kalın parçanın teorik sınırından önce üretimde en sık karşılaşılan kalınlık aralığıyla başlatılır.
Parça aralığı ve kaynak geometrisi neden önemlidir?
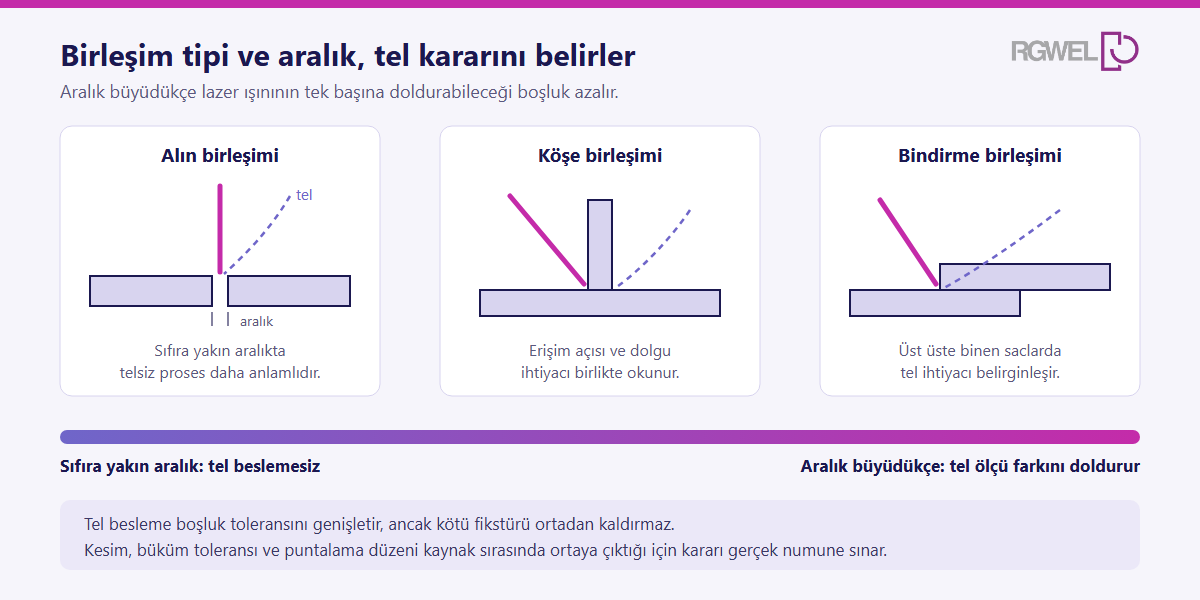
Birleşim aralığı büyüdükçe lazer ışınının tek başına doldurabileceği boşluk azalır. Bu yüzden lazer kaynak makinesi seçimi, makinenin gücü kadar parçaların nasıl oturduğuna da bağlıdır.
Birleşim aralığı tel beslemeyi nasıl etkiler?
Alın, köşe ve bindirme birleşimleri kaynak yönü, erişim açısı ve dolgu ihtiyacıyla birlikte değerlendirilir. Sıfıra yakın aralıkta tel beslemesiz proses daha anlamlı olabilir. Aralık büyüdüğünde tel, parçanın ölçü farkını doldurmak için devreye girer.
Numune testi neyi gösterir?
Gerçek parça numunesi bu kararı çizimden daha iyi sınar. Kesim ve büküm toleransı, yüzey kaplaması ve puntalama düzeni kaynak sırasında ortaya çıkar. Numune testinde aralığı ölçmek, tel çapını, hızını ve birleşim tipini aynı kayıtta tutmak sonucu tekrarlanabilir kılar. Tel besleme, boşluk toleransını genişletebilir ancak kötü fikstürü ortadan kaldırmaz.
Güç ve üretim düzeni nasıl birlikte değerlendirilir?
Aynı kalınlıkta gereken lineer enerji sabit kabul edildiğinde güç arttıkça teorik hız da artar. Otomotiv çelikleri üzerine yapılan akademik bir çalışmada da lazer gücü arttıkça nüfuziyetin arttığı, ilerleme hızı arttıkça azaldığı gözlenmiştir. Güç ile hız aynı denklemin iki tarafıdır.
Güce göre teorik kaynak hızı nasıl hesaplanır?
Teorik kaynak hızı, makine gücünün parçanın ihtiyaç duyduğu lineer enerjiye bölünmesiyle bulunur.
Hız (mm/s) = güç (kW) / lineer enerji (kJ/mm)
1,2 mm + 1,2 mm alın birleşiminde tam nüfuziyet için gereken lineer enerji 0,03-0,05 kJ/mm aralığında ele alınır. Bu hesap robotik veya sabit optik, iyi fikstür, sıfıra yakın boşluk, uygun spot çapı ve kararlı gaz koşullarını varsayar.
6 kW fiber lazerde hız aralığı
6 kW için hesap şöyledir:
- Daha yüksek ısı girdisi tarafında 6 / 0,05 = 120 mm/s = 7,2 m/dk.
- Daha düşük ısı girdisi tarafında 6 / 0,03 = 200 mm/s = 12 m/dk.
Böylece teorik aralık 7,2-12 m/dk olur. Pratikte 7-10 m/dk tipik hız kabul edilir, uygun proses koşullarında 12 m/dk’ya kadar çıkılabilir. Bu hızlar el tipi sistem için genellenemez. Odak, ışın kalitesi, gaz, parça aralığı ve anahtar deliği kararlılığı hız yükseldikçe sınırlayıcı hâle gelir.
12 kW fiber lazerde hız aralığı
12 kW için aynı varsayım 14,4-24 m/dk teorik aralığı verir. Sahada başlangıç aralığı olarak 12-18 m/dk daha kontrollü bir pencere kabul edilir. İnce sacda 12 kW her zaman daha iyi seçim değildir. Yanma ve sıçrama riskini yönetmek için ışın şekillendirme, salınım (wobble) veya defokus gerekebilir.
Tel beslemeli lazer kaynakta hız neden sınırlanır?
Telli lazer kaynakta hız ayrıca telin erime kapasitesine bağlıdır. 0,8-2 mm ince karbon çeliği, paslanmaz veya galvanizli sacda tel beslemeli lazer için tipik pencere 2-6 m/dk, endüstriyel gerçekçi aralık 30-100 mm/s’dir. İyi oturuş, kaliteli fikstür, 3-6 kW fiber lazer, 0,8-1,0 mm tel ve uygun nozul geometrisiyle 1-1,5 mm sacda 60-120 mm/s güçlü bir başlangıç performansıdır. Bu aralıklar ürün kataloğundaki tek bir değerle eş tutulmamalıdır.
Tel hızı sınırlayabilir çünkü ilave metali eritmek, ıslatmayı sağlamak ve tel giriş açısını korumak gerekir. Tel yeterince hızlı erimezse ışını gölgeler. Bu nedenle daha hızlı proses için yalnız gücü artırmak yerine tel çapı, güç yoğunluğu, tel açısı, sıcak tel veya eş eksenli salınım birlikte incelenir.
El tipi, otomatik veya robotik yapı hangi durumda düşünülür?
Makine yapısını parça tekrarına ve hareket gereksinimine göre seçmeniz faydalı olur. Bu karar, lazer kaynak makinesi seçiminin güç kadar belirleyici adımıdır.
El tipi lazer kaynak makinesi ne zaman uygundur?
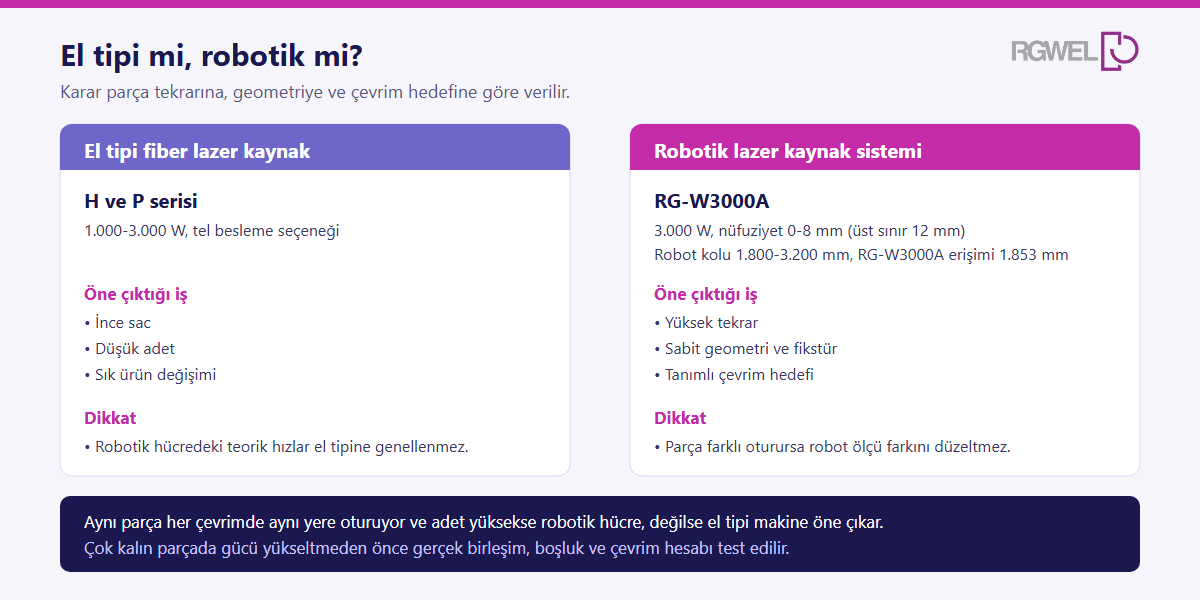
Düşük ve orta adet, sık ürün değişimi ve farklı parça geometrileri olduğunda el tipi fiber lazer kaynak makinesi esneklik sağlar. H ve P serisi el tipi fiber lazer kaynak makinelerimiz 1.000 W’tan 3.000 W’a kadar güç seçenekleriyle ve tel besleme seçeneğiyle gelir. Hangi serinin işinize daha uygun olduğunu parçanız üzerinden birlikte değerlendirebiliriz.
Robotik kaynak makinesi ne zaman tercih edilir?
Yüksek tekrar, sabit geometri ve tanımlı çevrim hedefi varsa robotik lazer kaynak sistemleri değerlendirilir. Bu koşullarda robotik kaynak makinesi aynı dikişi her çevrimde aynı yolda tekrarlar. RG-W3000A için lazer gücü 3.000 W, ayarlanabilir kaynak nüfuziyeti 0-8 mm ve üst sınır 12 mm’dir. Robotik sistemlerde robot kolu uzunluğu 1.800-3.200 mm aralığında, RG-W3000A erişimi 1.853 mm olarak verilir.
Robot kolu seçimi, fikstür rijitliği, parça besleme, optik erişim ve güvenlik hücresiyle birlikte yapılır. Parça her çevrimde farklı oturuyorsa robot aynı yolu tekrarlar, ölçü farkını kendiliğinden düzeltmez.
Robotik lazer kaynak makinelerimizde robot kolu olarak endüstriyel robot alanında öne çıkan üreticilerden Yaskawa‘nın robotlarını kullanıyoruz. Robotik projelerimizde Yaskawa ile yürüttüğümüz iş birliği, hücreyi parçanın erişim ve hareket ihtiyacına göre değerlendirmemize yardımcı olur.
El tipi ile robotik arasında nasıl karar verilir?
Ön değerlendirmeyi parça, birleşim, tekrar ve çevrim koşullarına göre yapabilirsiniz. RGWEL ürünleri içinde el tipi ve robotik çözümleri bu koşullarla eşleştirebilirsiniz. Çok kalın parça hedefinde gücü yükseltmeden önce gerçek birleşim, boşluk ve çevrim hesabını test etmek faydalı olur. İnce sac, düşük adet ve sık ürün değişiminde robotik sistemin hücre maliyeti ve programlama yükü gereksiz kalabilir.
Yardımcı fonksiyonlar ve teknik süreklilik nasıl incelenir?
Soğutma, optik, tel sürme, nozul ve bakım erişimi kaynak prosesinin çevrim boyunca aynı koşullara yakın kalmasına yardım eder. Teklifte bu bileşenleri tek bir “paket” satırında bırakmamak daha sağlıklı olur. Her birinin kapsamını, bakım aralığını ve üretim duruşunda nasıl ele alındığını ayrı satırda görmek faydalıdır.
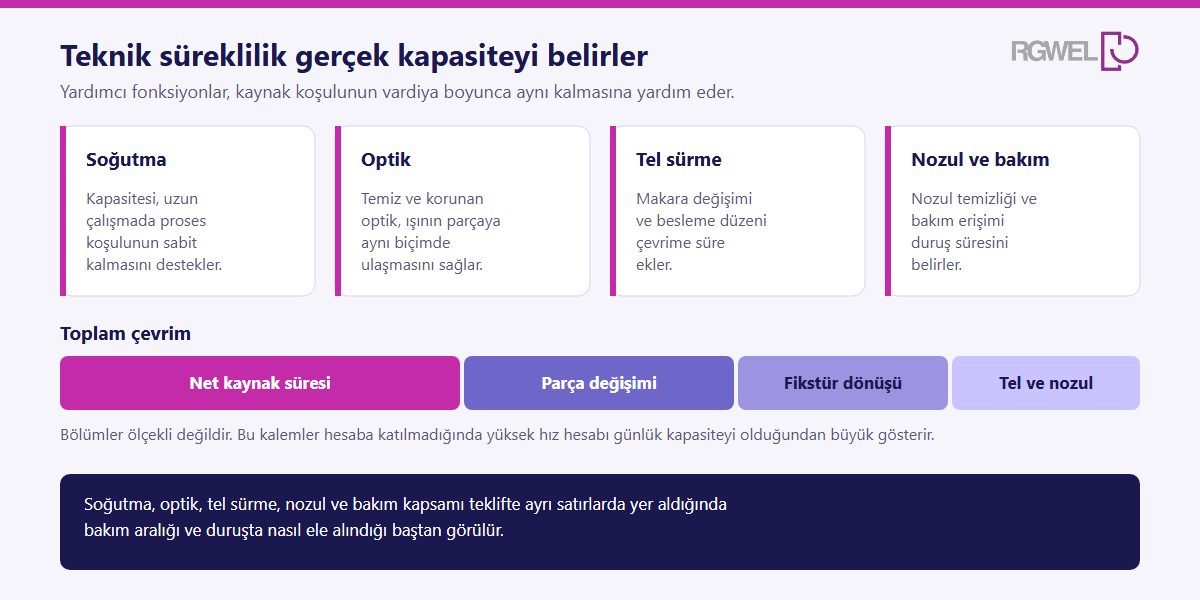
Net kaynak süresi, toplam çevrim süresinin yalnız bir parçasıdır. Soğutma kapasitesi, tel makarası değişimi, nozul temizliği ve fikstür dönüşü çevrime eklenir. Bu kalemler yazılmadığında yüksek hız hesabı günlük kapasiteyi olduğundan büyük gösterebilir. Teknik süreklilik ve yedek parça kapsamı için teknik ekibimizle görüşmeniz faydalı olur.
Teklif veya demo öncesinde hangi bilgiler hazırlanmalı?
Teklifin gerçek iş kapsamına göre hazırlanması, teknik dosyanın ne kadar eksiksiz olduğuna bağlıdır. Lazer kaynak makinesi fiyatları da güç sınıfı, makine yapısı, tel besleme ve hizmet kapsamı gibi bu dosyadan çıkan kalemlere göre değişir.
Teknik dosyada hangi bilgiler bulunmalı?
Teknik dosyada şu bilgilerin bulunması faydalı olur.
- Malzeme ve kalınlık aralığı. Güç sınıfını ve tel ihtiyacını belirler.
- Birleşim çizimi ve ölçülen boşluk. Tel besleme ve fikstür kararının temelini oluşturur.
- Kaynak uzunluğu, günlük adet ve hedef çevrim. El tipi ile robotik çözüm arasındaki tercihi netleştirir.
- Yüzey görünümü beklentisi. Kabul kriterini ve son işlem ihtiyacını gösterir.
- Elektrik altyapısı. Kurulum için gereken hazırlığı ortaya koyar.
Teknik detayları belirli olan bu dosyayı teknik ekibimizle paylaşmanız, çözümün kapsamını ve fiyat kalemlerini kendi parçanız üzerinden değerlendirmenizi sağlar.
Demo öncesinde hangi kontroller yapılır?
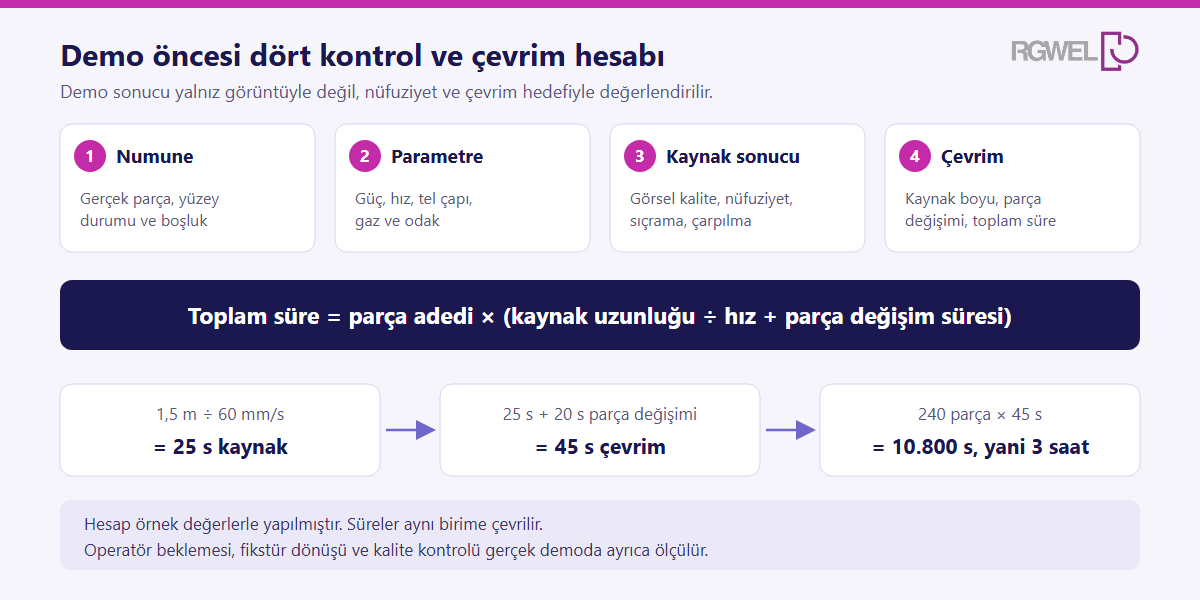
Bir lazer kaynak makinesi demo talebi öncesinde dört kontrolün kaydı sonucu değerlendirmeyi kolaylaştırır.
| Kontrol | Kaydedilecek veri | Karar etkisi |
|---|---|---|
| Numune | Gerçek parça, yüzey durumu, boşluk | Prosesin gerçek toleransa uyumu |
| Parametre | Güç, hız, tel çapı, gaz ve odak | Sonucun hangi koşulda alındığı |
| Kaynak sonucu | Görsel kalite, nüfuziyet, sıçrama, çarpılma | Kabul kriterinin karşılanıp karşılanmadığı |
| Çevrim | Kaynak boyu, parça değişimi, toplam süre | Günlük kapasitenin gerçekçi olup olmadığı |
Soğutma, tel sürme, nozul, optik, kurulum, operatör eğitimi ve bakım kapsamını teklif satırlarına ayırmak faydalı olur. Böylece fiyatın hangi bileşenleri kapsadığı baştan netleşir. Demo sonucunu yalnız estetik görüntüyle değil, kabul edilmiş nüfuziyet ve çevrim hedefiyle değerlendirebilirsiniz.
Vardiya çevrim süresi nasıl hesaplanır?
Bir vardiyada toplam çevrimi yaklaşık olarak şu formülle kurabilirsiniz.
Toplam süre = parça adedi × (kaynak uzunluğu / hız + parça değişim süresi)
Bu formülde süreleri aynı birime çevirmek gerekir. Örneğin 240 parça, parça başına 1,5 m kaynak, 60 mm/s hız ve 20 saniye parça değişimi varsayılırsa kaynak süresi parça başına 25 saniyedir. Toplam çevrim 45 saniye, günlük net süre 10.800 saniye olur. Bu hesap varsayımsaldır. Operatör beklemesi, fikstür dönüşü ve kalite kontrolü ayrıca ölçülür.
Seçimden önce hangi sonraki adım atılmalı?
Belirsiz kalan uygunluğu gerçek numune, kalınlık aralığı, birleşim çizimi, kaynak uzunluğu, günlük adet ve kalite beklentisiyle teknik ekibimizle birlikte değerlendirebilirsiniz. Parçanızla test veya demo talep etmeniz, el tipi ve robotik çözümün aynı iş üzerinde hangi koşullarda uygun olduğunu görmenizi sağlar. Böylece lazer kaynak makinesi seçimi tahmine değil kendi parçanızın sonucuna dayanır.
Teklif ve test kapsamını lazer kaynak makineleri, robotik lazer kaynak sistemleri ve RGWEL ürünleri sayfalarındaki çözüm başlıklarıyla eşleştirebilirsiniz. Gerçek parçalarınız ve üretim verileriniz hazır olduğunda RGWEL ile iletişim formu üzerinden teknik ekibimizle ön değerlendirme, numune testi veya demo hakkında görüşebilirsiniz.
Lazer kaynak makinesi seçimi ile ilgili sıkça sorulan sorular
1. Lazer kaynak makinesi seçiminde ilk neye bakılmalı?
İlk olarak malzeme türü, kalınlık aralığı ve birleşim tipi netleştirilir, ardından günlük kaynak uzunluğu ve üretim adedi eklenir. Lazer kaynak makinesi seçiminde güç sınıfı ancak bu beş veriyle anlam kazanır. Etiketteki güç tek başına kaynak hızını veya vardiya kapasitesini göstermez.
2. Kaç watt lazer kaynak makinesi yeterlidir?
Gereken güç, en sık kaynak yaptığınız kalınlığa ve malzemeye göre değişir. Başlangıç değerlerine göre karbon çeliğinde tel beslemesiz 1.000 W yaklaşık 0,5-2 mm, 3.000 W yaklaşık 3-6 mm aralığına karşılık gelir. Kesin karar, gerçek numuneyle yapılan testle verilir.
3. Lazer kaynakta tel besleme ne zaman gerekir?
Tel besleme ihtiyacı, birleşim aralığı büyüdüğünde ve köşe, bindirme ya da aralıklı birleşimlerde belirginleşir. Tel, boşluk toleransını ve kalınlık kapasitesini yaklaşık yüzde 20-30 artırabilir. Galvanizli sacda da tel ile başlamak daha kontrollüdür. Tel besleme kötü fikstürün yarattığı ölçü farkını tek başına düzeltmez.
4. El tipi mi robotik lazer kaynak mı seçilmeli?
Düşük ve orta adet, sık ürün değişimi ve farklı parça geometrilerinde el tipi lazer kaynak daha esnektir. Yüksek tekrar, sabit geometri ve tanımlı çevrim hedefi varsa robotik sistem değerlendirilir. Robotik hücrede fikstür rijitliği ve parça oturuşu, robot kadar belirleyicidir.
5. Galvanizli sac lazerle kaynaklanabilir mi?
Galvanizli sac lazerle kaynaklanabilir, ancak çinko buharlaşması gözenek ve sıçrama riskini artırabilir. Bu yüzden yüzey hazırlığı ve tel besleme kararı ayrıca ele alınır. Başlangıç değerlerinde 1.000 ve 1.500 W’ta tel beslemesiz çalışma önerilmez, tel ile 1.000 W yaklaşık 0,5-2 mm aralığına karşılık gelir.
6. Teklifte hangi kalemler ayrı satırda görülmeli?
Teklifte güç sınıfı, el tipi ya da robotik yapı, tel besleme, soğutma ve optik donanımın ayrı satırlarda yer alması faydalı olur. Kurulum, operatör eğitimi ve bakım kapsamı da teklifin parçasıdır. Bu kalemleri ayrı görmek, teklifin hangi bileşenleri kapsadığını baştan netleştirir ve seçimi kendi parçanızın ihtiyacına bağlar.