
Fiber lazer kaynak hangi malzemelerde kullanılır?
24 Ekim 2026
Robotik lazer kaynak yatırımı hangi üretim tesisleri için uygundur?
28 Ekim 2026
Robotik kaynak otomasyonu, kaynak sürecini yalnızca bir robot koluyla değil, parçanın konumlandırılmasından kaynak parametrelerinin yönetimine kadar birbirine bağlı bir hücreyle ele alır. Bu yaklaşım, aynı parçanın tekrarlı üretildiği işletmelerde kaliteyi daha öngörülebilir hâle getirir, çevrim süresini takip edilebilir kılar ve kaynak operasyonunu kişisel uygulama farklarından uzaklaştırır. Yatırım kararını verirken hedef, yalnızca robot almak değil, mevcut üretim sorununu ölçerek doğru otomasyon kapsamını kurmaktır.
Bu nedenle değerlendirme kalite tekrarlanabilirliği, çevrim süresi, operatör bağımlılığı, izlenebilirlik ve hat entegrasyonu birlikte incelenerek yapılabilir. Robotik lazer kaynak sistemlerimizi bu değerlendirmeye göre parça, üretim hacmi ve proses ihtiyacına uygun kuruyoruz. Robot kaynak sistemlerimiz otomotiv, ağır sanayi, makine imalatı, tarım ekipmanları, beyaz eşya ve savunma sanayi gibi seri üretimin kritik olduğu sektörlerde kullanılır.
İçindekiler
Robotik kaynak otomasyonu nedir?
Robotik kaynak otomasyonu, robot kolu, kaynak güç ünitesi, fikstür, parça besleme ve kontrol sisteminin aynı üretim hücresinde birlikte çalışmasıdır. Hücre, parçayı belirli bir konuma alır, kaynak yolunu programlanan hareketle izler ve seçilen parametreleri çevrim boyunca korur. Böylece kaynak işlemi tek bir operatörün el becerisine bağlı kalmadan tekrarlanabilir bir düzen kazanır.
Bu yapıda kullanılan kaynak yöntemi uygulamaya göre değişebilir. Ark kaynağı robotları tel elektrot ve koruyucu gazla çalışan sistemleri taşırken lazer kaynak sistemleri ışınla daha yoğun bir enerji aktarımı gerçekleştirir. Lazer ışını kaynağının çalışma prensibi ve ısıdan etkilenen bölge hakkında temel açıklamalar için lazer ışını kaynağı (Wikipedia) ve ısıdan etkilenen bölge (Wikipedia) maddelerine bakılabilir.
Robotik hücrenin başarısı, robotun teknik kapasitesi kadar parçanın hazırlanmasına da bağlıdır. Fikstür parçayı her çevrimde aynı konumda tutmalı, kaynak yolu parçanın toleranslarını karşılamalı ve besleme sistemi üretim akışına uyum sağlamalıdır. Bu koşullar kurulmadığında robot aynı yolu izlese bile parça konumu değiştiği için sonuçlar dalgalanabilir.
Kaynak kalitesi nasıl standartlaşır?
Kaynak kalitesinde tekrarlanabilirlik, robotun aynı hareketi ve tanımlı parametreleri çevrimden çevrime uygulamasıyla güçlenir. Operatörün el hızındaki, torç açısındaki veya kaynak yolundaki değişiklikler azaldığında dikişin görünümü ve prosesin izlenmesi daha düzenli hâle gelir. Bu avantaj, aynı parçanın yüksek adetle üretildiği hatlarda özellikle değerlidir.
Fikstür neden kalite standardının parçasıdır?
Fikstür, parçanın kaynak sırasında hareket etmesini ve birleşim aralığının değişmesini sınırlar. Bu yüzden robotik kaynak makinesi seçimi fikstür tasarımından bağımsız yapılmamalıdır. Robotun erişimi uygun olsa bile parça her seferinde aynı yüzeye ve aynı başlangıç noktasına gelmiyorsa kaynak yolu tekrarlanamaz.
Kaynak edilecek parçaların ölçüleri, birleşim türü, toleransları ve yükleme yönü birlikte incelenebilir. Tekrarlı üretimde fikstürün hızlı yükleme ve boşaltmaya izin vermesi de önemlidir. Çünkü fikstür, kaliteyi desteklerken çevrim süresini gereksiz yere uzatmamalıdır.
Lazer kaynağında enerji ve hız nasıl düşünülür?
Lazer kaynağında güç ve ilerleme hızı birlikte değerlendirilir. Genel mühendislik ilişkisi olan lineer enerji, güç değerinin kaynak hızına oranıyla ifade edilir. Düşük birim uzunluk başına enerji daha dar bir kaynak bölgesi oluşturabilirken daha yüksek değer daha geniş bir ısı etkisi yaratabilir. Gerçek sonuç malzeme, birleşim, odak, koruyucu gaz ve fikstür koşullarına bağlıdır. Güç seçiminin genel ölçütlerini lazer kaynak makinesi seçimi yazımızda bulabilirsiniz.
Bu nedenle üretim ekibi yalnızca güç değerine bakarak kalite sonucu çıkaramaz. Güç artarken kaynak hızı da değişebilir, fakat birleşim aralığı ve parça toleransı uygun değilse yüksek güç tek başına kararlı proses oluşturmaz. Güç ve hız arasındaki ilişkinin akademik bir açıklaması için Çakmakkaya ve diğerlerinin DergiPark‘ta yayımlanan çalışmasına başvurulabilir.
Çevrim süresi ve kapasite nasıl değişir?
Kapasite hesabı çevrim süresinden başlar. Basit bir ön değerlendirmede kapasite, kullanılabilir vardiya süresinin bir parçanın toplam çevrim süresine bölünmesiyle bulunur. Toplam süreye yalnızca arkın veya lazerin çalıştığı süre değil, parçanın yüklenmesi, boşaltılması, fikstürün açılıp kapanması ve gerektiğinde model değişimi de dâhil edilir.
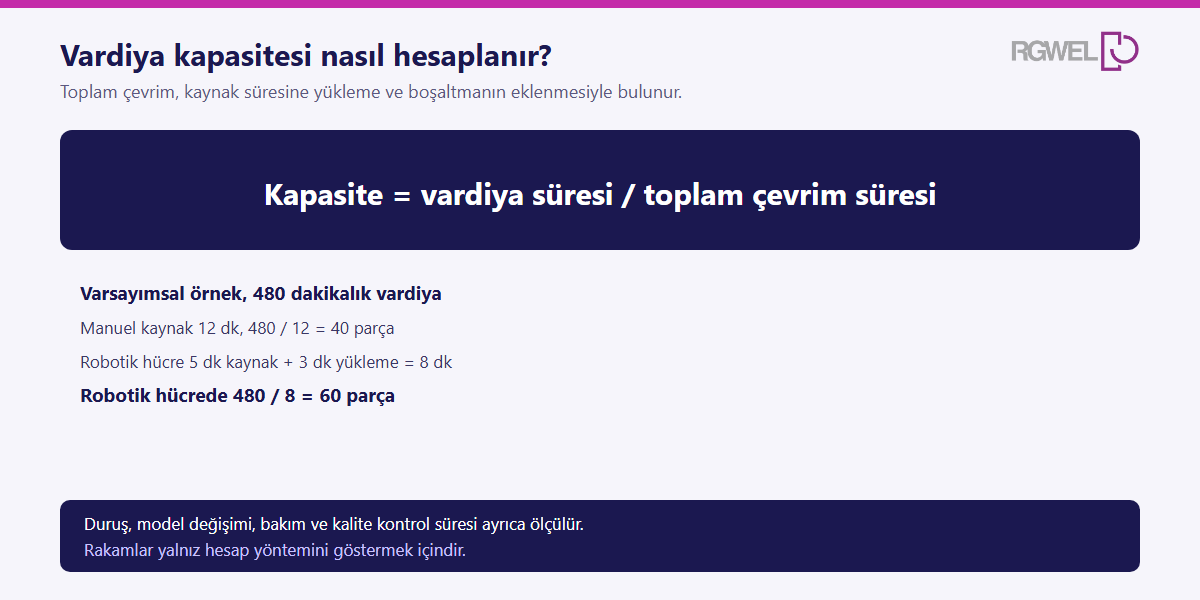
Varsayımsal kapasite hesabı
Varsayım olarak bir parçanın manuel kaynakta toplam 12 dakikada tamamlandığını düşünelim. Aynı parçanın robotik hücrede kaynak süresi 5 dakikaya inerken yükleme ve boşaltma için 3 dakika gerektiğini kabul edelim. Manuel süreçte çevrim 12 dakika, robotik hücrede ise 8 dakika olur.
Sekiz saatlik bir vardiyada teorik kapasite hesabı aşağıdaki gibi yapılır.
- Manuel süreçte 480 dakika / 12 dakika = 40 parça.
- Robotik hücrede 480 dakika / 8 dakika = 60 parça.
Bu sonuç varsayımsaldır ve gerçek üretim kapasitesi olarak kullanılmamalıdır. Duruşlar, parça değişimleri, bakım, kalite kontrolü ve hücrenin fiilî kullanılabilirliği ayrıca ölçülmelidir. Yine de hesap, yatırım görüşmesinde hangi sürenin kapasiteyi sınırladığını görmeyi sağlar.
Parça değişim süresi neden önemlidir?
Robot kaynak hızını artırsa bile parça yükleme ve model değişimi uzunsa vardiya kapasitesi beklenen düzeye çıkmayabilir. Bu yüzden otomasyon değerlendirmesinde aynı ürünün kaynak süresi kadar fikstür değişim süresi de kaydedilmelidir. Sık değişen ürün ailesinde hızlı bağlama, erişilebilir yükleme alanı ve program seçiminin kolay olması yatırımın kullanım oranını yükseltebilir.
İhtiyaç lazer kaynak yöntemine dayanıyorsa otomatik lazer kaynak makinesi seçeneği, hücrenin parça akışıyla birlikte değerlendirilmelidir. Seçenekleri robotik lazer kaynak makineleri sayfasında inceleyebilirsiniz. Örneğin RG-W3000A hakkında ürün düzeyindeki bilgiler RG-W3000A fiber lazer kaynak makinesi sayfasında yer alır.
Operatör bağımlılığı nasıl azalır?
Operatör bağımlılığını azaltmak, deneyimli kaynakçının önemini ortadan kaldırmak anlamına gelmez. İşin niteliği değişir. Manuel uygulamada kaynakçı her parçada yolu ve torç hareketini uygularken otomatik hücrede programlama, fikstürleme, ilk parça kontrolü ve proses takibi öne çıkar.
Bu dönüşüm için görev tanımları baştan kurulmalıdır. Hücre operatörü parçayı doğru yüklemeyi, programı seçmeyi, güvenlik kontrollerini ve temel duruş nedenlerini öğrenmelidir. Programcı veya otomasyon mühendisi kaynak yolunu, parça ailesi değişimlerini ve proses parametrelerinin yönetimini üstlenebilir. Bakım ekibi ise robot, kaynak güç ünitesi, fikstür ve kontrol sisteminin planlı bakımını izler.
Teslimattan sonra verdiğimiz ücretsiz operatör eğitimi ve yerinde kurulum desteği, bu geçişte ekibinizin hazırlığını kolaylaştırır. İşletmenin ihtiyacı, satın alma öncesinde parça ailesi ve vardiya düzeniyle birlikte tanımlandığında eğitim kapsamı da daha netleşir.
İzlenebilirlik ve hat entegrasyonu ne kazandırır?
Kaynak izlenebilirliği, parçanın hangi program ve proses koşullarıyla üretildiğini takip etmeyi kolaylaştırır. Bir hücre parametre kayıtlarını, parça kimliğini ve çevrim sonucunu üretim takibiyle ilişkilendirebildiğinde kalite ekibi sorunlu parçayı daha hızlı ayırabilir. Bu kayıtlar, yeniden işleme kararının hangi noktada verildiğini anlamaya da yardımcı olur.
Hat entegrasyonu için ne gerekir?
Robotik kaynak sisteminin hat entegrasyonu için kontrol sistemi, üretim hattındaki diğer ekipmanlarla haberleşebilmelidir. Robot kaynak çözümlerimiz endüstriyel Ethernet ve saha haberleşme protokollerini destekler. Entegrasyonda asıl soru, işletmenin mevcut altyapısıyla hangi verilerin paylaşılacağıdır.
Üretim verisinde hangi kayıtlar izlenebilir?
Parça kimliği, seçilen program, çevrim başlangıç ve bitiş bilgisi, duruş nedeni ve kalite kontrol sonucu başlangıçta yeterli bir kayıt çerçevesi oluşturabilir. İhtiyaç büyüdükçe kaynak parametreleri ile yeniden işleme kayıtları da ilişkilendirilebilir. Bu yapı, yatırımın yalnızca kaynak hızını değil, karar alma kalitesini de geliştirmesini sağlar.
Otomasyona geçiş hangi adımlarla yapılır?
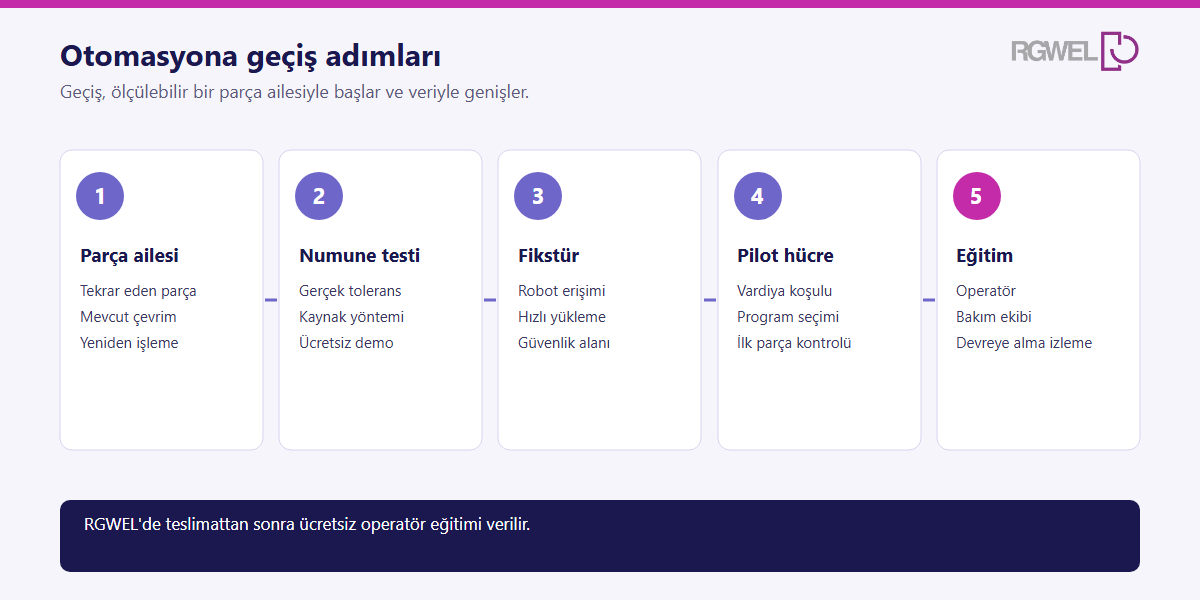
Otomasyona geçiş ölçülebilir bir parça ailesiyle başlar. Her ürünü aynı anda otomatikleştirmek yerine üretimde tekrar eden, kalite veya kapasite sorunu oluşturan ve fikstürlenebilir bir parça grubu seçmek daha sağlıklı olur.
İlk parça ailesi nasıl seçilir?
İlk aşamada parça ölçülerini, malzemeyi, birleşim türünü, aylık adedi, mevcut çevrim süresini ve yeniden işleme nedenlerini kaydedebilirsiniz. Bu bilgiler, otomasyonun hangi sorunu çözeceğini açıklar. Yalnızca yüksek adet değil, tekrarlanabilir geometri ve düzenli besleme de seçimde etkili olur.
Numune testi neden yapılır?
Numune testi, malzeme ve birleşim koşullarının hedeflenen kaynak yöntemiyle incelenmesini sağlar. Parçanın gerçek toleransları, fikstür yaklaşımı ve kaynak yolu test edilmeden karar vermek risklidir. Fabrikanızda ya da kendi tesisimizde ücretsiz demo yapıyoruz. Test sonuçlarını teknik ekibimizle birlikte değerlendirmek, uygun sistem kapsamının belirlenmesine yardımcı olabilir.
Fikstür ve pilot hücre nasıl tasarlanır?
Fikstür, robot erişimi, kaynak güç ünitesi, güvenlik alanı ve parça akışı birlikte tasarlanmalıdır. Pilot hücrede amaç, yalnızca ilk parçayı üretmek değil, yükleme, program seçimi, çevrim, kontrol ve bakım adımlarını gerçek vardiya koşuluna yaklaştırmaktır.
Robot seçimi nasıl yapılır?
Robot, parça geometrisine, erişim ihtiyacına ve hücrenin kontrol yapısına göre seçilir. Robotik lazer kaynakta yerli ve yabancı birçok robot tedarikçisi vardır, erişim, kapasite ve çalışma aralıkları birbirinden farklıdır. Yaskawa bu alanın önde gelen markalarından biridir ve robotik projelerimizde Yaskawa ile çalışıyoruz. Bu iş birliği, bu ölçütlere uygun robotun seçilmesini kolaylaştırır. Uygulama örneklerini Yaskawa Türkiye’nin sayfasında görebilirsiniz.
Ekip eğitimi ve devreye alma nasıl izlenir?
Kurulum sonrasında operatör ve bakım ekibinin aynı çalışma düzenini öğrenmesi gerekir. İlk üretim partilerinde çevrim süresi, duruş nedenleri, kalite kontrol sonuçları ve yeniden işleme kayıtları izlenebilir. Bu veriler, hücrenin hangi ayarlarla daha kararlı çalıştığını görmeyi ve sonraki parça ailesine geçişi planlamayı kolaylaştırır.
Mevcut kaynak sürecinizin çevrim ve kalite verilerini paylaşarak iletişim formumuz üzerinden otomasyon ön değerlendirmesi isteyebilirsiniz. Türkiye’deki üretim ve servis yapımızı hakkımızda sayfamızda bulabilirsiniz.
Robotik kaynak otomasyonu ile ilgili sıkça sorulan sorular
1. Robotik kaynak otomasyonu küçük işletmelere uygun mudur?
Robotik kaynak otomasyonu küçük işletmeler için de uygun olabilir. Uygunluk, işletmenin parça tekrarına, mevcut çevrim süresine, kalite ihtiyacına ve yatırım sonrası kullanacağı ürün ailesine bağlıdır. Küçük bir pilot hücreyle başlamak, kapsamı büyütmeden önce gerçek üretim verisi toplamayı sağlar.
2. Robotik kaynak otomasyonu mevcut hatta kurulabilir mi?
Mevcut hatta kurulabilir, ancak robotik hücrenin parça akışı, güvenlik alanı, fikstür yapısı ve kontrol sistemiyle uyumu incelenmelidir. Giriş ve çıkış yönleri, yükleme yöntemi ve üretim takip sistemi birlikte değerlendirildiğinde yeniden yerleşim ihtiyacı daha erken görülür.
3. Hangi kaynak yöntemleri otomatikleştirilebilir?
Ark kaynağı ve lazer kaynağı gibi yöntemler robotik hücrelerde otomatikleştirilebilir. Yöntem seçimi malzeme, birleşim, parça geometrisi, tolerans ve hedeflenen üretim düzenine göre yapılır. Numune testi, yöntem ile fikstür ve robot erişimi arasındaki uyumu görmeyi sağlar.
4. Robotik kaynak hücresinin devreye alma süreci ne kadar sürer?
Devreye alma süresi tek bir sabit süreyle ifade edilmez. Parça ailesinin karmaşıklığı, fikstürün hazır olma durumu, program sayısı, hat entegrasyonu ve ekip eğitim ihtiyacı süreyi etkiler. Teknik dosya ve numune koşulları baştan netleştirildiğinde planlama daha sağlıklı yapılabilir.
5. Robotik kaynak otomasyonunda bakım ihtiyacı var mıdır?
Robotik hücrelerde bakım ihtiyacı devam eder. Robot kolu, kaynak güç ünitesi, fikstür, sensörler ve kontrol sistemi planlı olarak izlenmelidir. Bakım ekibinin duruş nedenlerini kaydetmesi, arızayı beklemeden yapılacak kontrolleri belirlemeye ve üretim sürekliliğini korumaya yardımcı olur.