
Robotik kaynak otomasyonu üretim süreçlerinde hangi avantajları sağlar?
26 Ekim 2026
Lazer kaynak makinesi fiyatları neye göre belirlenir?
30 Ekim 2026
Robotik lazer kaynak yatırımı, aynı parça ailesini yüksek adetle, sabit geometride ve tanımlı bir çevrim hedefiyle kaynaklayan tesisler için anlam kazanır. Parça her gün değişiyorsa, adet düşükse ya da parçalar fikstüre her seferinde farklı oturuyorsa robotun sağladığı tekrarlanabilirlik yatırımı karşılamayabilir. Bu yüzden karar, robotun kendisinden önce üretim düzeninin okunmasıyla başlar.
Robot, aynı kaynak yolunu her çevrimde aynı hız ve parametreyle tekrarlar. Bu özellik doğru tesiste kaliteyi sabitler ve kapasiteyi büyütür, yanlış tesiste ise programlama ve fikstür maliyetini taşınamaz hâle getirir. Robotik lazer kaynak yatırımının sizin tesisinize uyup uymadığını aşağıdaki ölçütlerle birlikte değerlendirebilirsiniz.
İçindekiler
- Tesisinizin robotik hücreye hazır olduğunu hangi işaretler gösterir?
- Parça adedi ve tekrar neden belirleyicidir?
- Fikstür ve parça toleransı neden önceliklidir?
- Robotik lazer kaynak hücresi hangi bileşenlerden oluşur?
- Ekip ve üretim düzeni nasıl hazırlanmalı?
- Yatırımın geri dönüşü nasıl hesaplanır?
- Robotik lazer kaynak yatırımı ile ilgili sıkça sorulan sorular
Tesisinizin robotik hücreye hazır olduğunu hangi işaretler gösterir?
Robotik hücre, kaynak işinin tekrar ettiği ve kalitenin parça parça izlenmesi gereken tesislerde en güçlü sonucu verir. Aynı parçanın aynı kalitede tekrarı gerekiyorsa robotun programlama ve fikstür maliyeti çok sayıda parçaya bölünür.
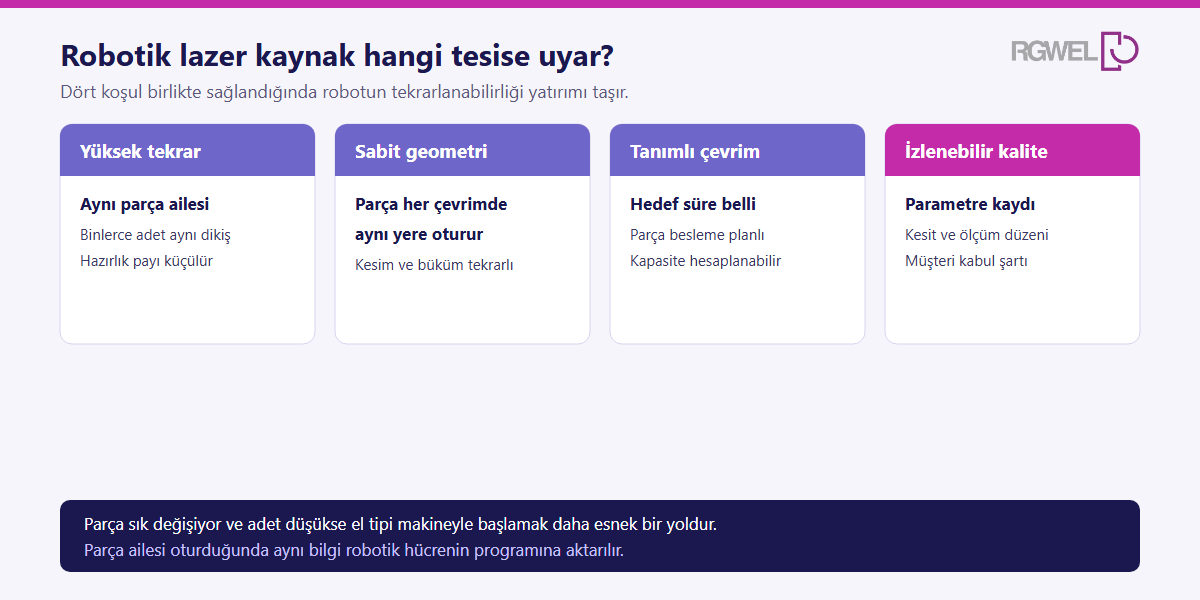
Bir tesisin robotik hücreye hazır olduğunu gösteren dört işaret vardır. Parça ailesi uzun süre değişmez, parçalar fikstüre her çevrimde aynı biçimde oturur, hedef çevrim süresi bellidir ve müşteri kaynak kalitesini parti parti izler. Bu dört koşuldan biri eksikse önce onu tamamlamak, robotu daha verimli kullanmanızı sağlar.
Hangi sektörlerde öne çıkar?
Otomotiv yan sanayi, beyaz eşya, makine imalatı ve metal işleme, robotik kaynağın sık kullanıldığı alanlardır. Bu sektörlerde ortak nokta ürün ailesinin uzun süre değişmemesi ve müşterinin kaynak kalitesini her partide aynı görmek istemesidir. Braket, gövde elemanı, şasi parçası ya da paslanmaz gövde gibi tekrar eden işler robotik hücreye iyi uyar.
Hangi durumlarda el tipi makine daha doğru olur?
Her siparişte farklı parça, düşük adet ve sık ürün değişimi olan atölyelerde el tipi fiber lazer kaynak makineleri daha esnek bir başlangıç sunar. Bu tesislerde robotu yeni parçaya programlamak, parçayı kaynaklamaktan uzun sürebilir. El tipi makineyle başlayıp parça ailesi oturduğunda robotik hücreye geçmek de sık izlenen bir yoldur.
Parça adedi ve tekrar neden belirleyicidir?
Robotik hücrenin her yeni parça için bir programa, bir fikstüre ve bir deneme sürecine ihtiyacı vardır. Bu hazırlık maliyeti, o parçadan kaç adet üretileceğine bölündüğünde anlam kazanır. Parça başına düşen hazırlık payı küçüldükçe robotik yatırım daha kolay taşınır.
Hazırlık payı nasıl hesaplanır?
Hazırlık payı, bir parça için harcanan programlama, fikstür ve deneme maliyetinin o parçadan üretilecek toplam adede bölünmesiyle bulunur.
Parça başına hazırlık payı = (programlama + fikstür + deneme maliyeti) / toplam adet
Varsayımsal bir örnekte bir parça ailesi için hazırlık maliyeti 100 birim olsun. Bu parçadan 500 adet üretilecekse parça başına pay 0,2 birim olur. Aynı hazırlık 20.000 adede bölünürse pay 0,005 birime düşer. Rakamlar yalnız oranı göstermek içindir, gerçek maliyet parça ve fikstüre göre değişir. Örneğin gösterdiği şey, robotik lazer kaynak yatırımının adet arttıkça hızla hafiflediğidir.
Parça ailesi nasıl gruplanır?
Robotik hücrenin verimini artırmanın bir yolu, benzer parçaları tek bir fikstür ve program ailesinde toplamaktır. Ölçüsü farklı ama birleşim tipi ve kaynak sırası aynı olan parçalar, ayarlanabilir bir fikstürle aynı hücrede kaynaklanabilir. Böylece hazırlık maliyeti tek bir parçaya değil, bütün aileye bölünür. Ürün yelpazenizi bu gözle gruplamak, robotun hangi işlere hemen başlayabileceğini de gösterir.
Fikstür ve parça toleransı neden önceliklidir?
Robot her çevrimde aynı yolu izler, ancak parça fikstüre farklı oturduğunda bu farkı kendiliğinden düzeltmez. Lazer ışını dar bir bölgeye odaklandığı için birleşim aralığındaki küçük farklar bile kaynak kalitesini etkileyebilir. Bu nedenle robotun başarısı fikstüre bağlıdır.
Kesim ve büküm toleransı nasıl etkiler?
Kaynaklanacak parçalar lazer kesim ve büküm gibi önceki adımlardan gelir. Bu adımlardaki ölçü farkı, kaynak birleşiminde aralık ya da kayma olarak ortaya çıkar. Robotik lazer kaynak yatırımına geçmeden önce kesim ve büküm tekrarlanabilirliğini ölçmek, hücrenin gerçek performansını önceden görmenizi sağlar. Ölçüm için birkaç partiden rastgele parçalar alıp birleşim aralığını kaydetmek yeterli bir başlangıçtır.
Fikstür rijitliği neden önemlidir?
Fikstür, parçayı kaynak sırasında sabit tutan ve her çevrimde aynı konuma getiren bağlama düzeneğidir. Rijit olmayan bir fikstür ısıyla esneyebilir ve parçanın konumunu değiştirebilir. Parça besleme, bağlama ve çıkarma sırasının robotun hareketiyle uyumlu tasarlanması, çevrim süresini de doğrudan belirler. İki istasyonlu bir fikstürde operatör bir parçayı yüklerken robot diğerini kaynaklayabilir, bu da bekleme süresini azaltır.
Robotik lazer kaynak hücresi hangi bileşenlerden oluşur?
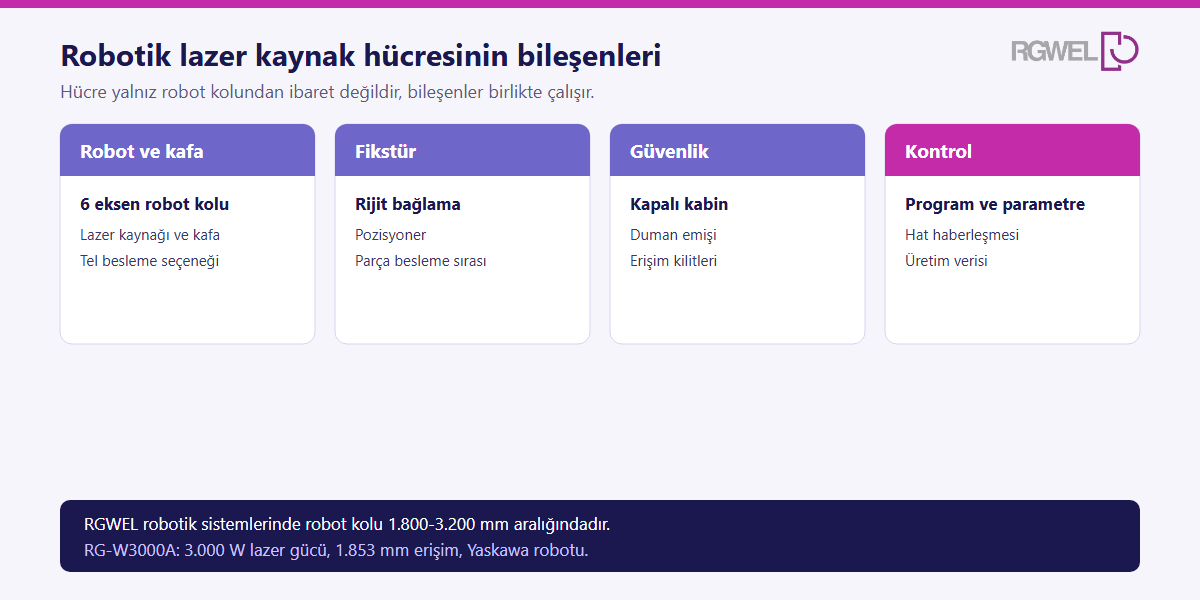
Bir robot lazer kaynak makinesi yalnız robot kolundan ibaret değildir. Hücre; robot, lazer kaynağı ve kafa, tel besleme, fikstür ve pozisyoner, güvenlik kabini, duman emişi ve kontrol sisteminin birlikte çalıştığı bir bütündür.
Robot kolu ve erişim nasıl seçilir?
Robot kolunun erişimi, parçanın en uzak kaynak noktasına kafa açısını bozmadan ulaşabilecek kadar olmalı. 6 eksen robotik lazer kaynak sistemleri, kafayı parçanın etrafında farklı açılarla gezdirebildiği için karmaşık geometrilerde avantaj sağlar. Robotik sistemlerimizde robot kolu uzunluğu 1.800-3.200 mm aralığındadır. RG-W3000A modelinde 3.000 W lazer gücü ve 1.853 mm erişim sunulur.
Robotik lazer kaynakta yerli ve yabancı birçok tedarikçi vardır, özellikleri, kabiliyetleri ve çalışma aralıkları birbirinden farklıdır. Yaskawa bu alanın önde gelen markalarından biridir ve robotik projelerimizde Yaskawa ile çalışıyoruz. Bu iş birliği, hücreyi parçanın erişim ve hareket ihtiyacına göre kurmamıza yardımcı olur. Uygulama örneklerini Yaskawa Türkiye’nin sayfasında görebilirsiniz.
Pozisyoner ne zaman gerekir?
Parçanın birden fazla yüzeyinde kaynak varsa ya da dikiş parçanın etrafını dolaşıyorsa pozisyoner, parçayı robotun en rahat ulaşacağı açıya döndürür. Böylece robot kolu daha kısa ve sade hareketlerle çalışır, kafa açısı da kaynak boyunca korunur. Pozisyoner kararı, parça geometrisi ve dikişlerin konumu birlikte incelenerek verilir.
Hat entegrasyonu neden baştan planlanmalı?
Robotik hücre çoğu zaman mevcut bir üretim hattının parçası olur. Robot kaynak çözümlerimiz endüstriyel Ethernet ve saha haberleşme protokollerini destekler. Bu sayede hücre, hattaki kontrol sistemiyle konuşabilir ve üretim verisi tek bir yerde toplanabilir. Entegrasyonu baştan planlamak, devreye alma sırasında sürpriz yaşamamanızı sağlar.
Ekip ve üretim düzeni nasıl hazırlanmalı?
Robotik hücre geldiğinde ekibin işi değişir. Usta kaynakçının elindeki beceri, programlama, parça besleme ve kalite kontrol rollerine dağılır. Ekibin eğitimi, makinenin kendisi kadar önemlidir.
Operatörün rolü nasıl değişir?
Bir lazer kaynak robotu ile çalışan operatör, kaynağı elle yapmak yerine parçayı hücreye yerleştirir, programı başlatır ve sonucu kontrol eder. Programcı ise yeni parça geldiğinde kaynak yolunu ve parametreleri tanımlar. Teslimattan sonra verdiğimiz ücretsiz operatör eğitimi, hücrenin günlük kullanımını ekibinize aktarır. Programlama tarafındaki desteğin kapsamını teklif aşamasında teknik ekibimizle netleştirebilirsiniz.
Devreye alma nasıl planlanır?
Devreye alma; hücrenin kurulumu, ilk parça ailesinin programlanması, deneme kaynakları ve kabul ölçümleriyle ilerler. İlk haftalarda tek bir parça ailesiyle başlamak, ekibin hücreyi tanımasını ve sorunların küçükken çözülmesini sağlar. Hücre kararlı çalışmaya başladığında yeni parça aileleri sırayla eklenebilir.
Kalite kontrol nasıl kurulmalı?
Robotun tekrarlanabilirliği, kalite kontrolün de düzenli yapılmasını kolaylaştırır. Belirli aralıklarla kesit alma, görsel kontrol ve ölçüm sonuçlarını kayıt altında tutmak, sürecin sapmaya başladığını erken görmenizi sağlar. Lazer kaynağın dar ısıdan etkilenen bölgesi (Wikipedia) çarpılmayı azaltsa da kontrol düzeni kurulmadan bu avantaj ölçülemez.
Yatırımın geri dönüşü nasıl hesaplanır?
Geri dönüş süresi, yatırım tutarının robotik hücrenin sağladığı yıllık kazanca bölünmesiyle hesaplanır. Kazanç; işçilik, çevrim süresi, fire ve yeniden işlemedeki iyileşmeden gelir. Bu hesabı kendi üretim verinizle yapmak, genel oranlara güvenmekten daha sağlıklıdır.
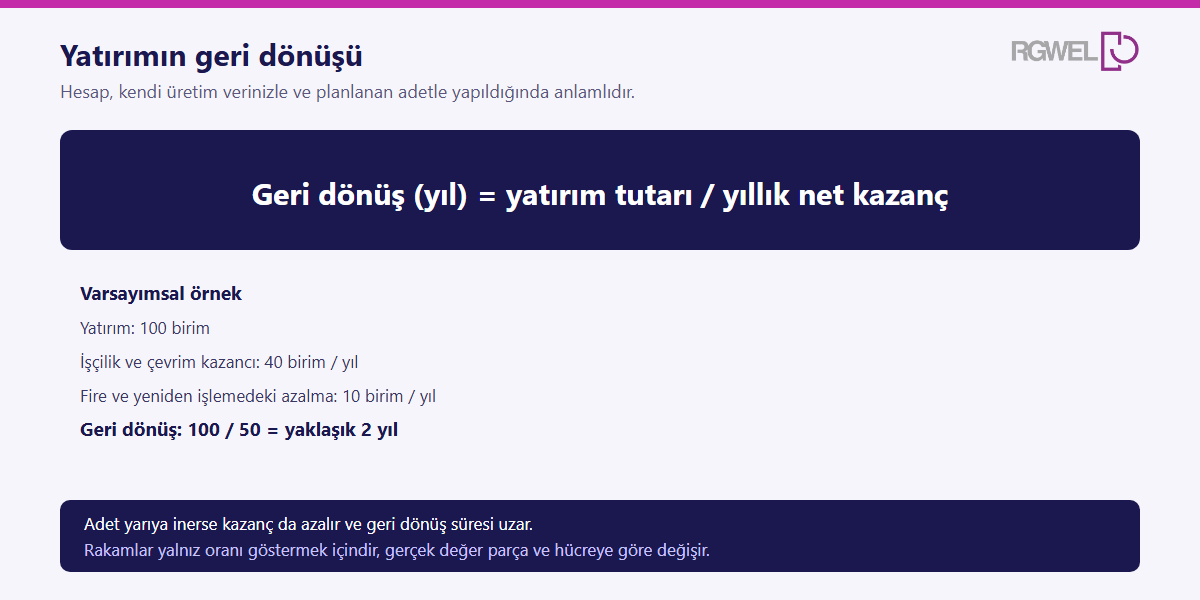
Geri dönüş süresi (yıl) = yatırım tutarı / yıllık net kazanç
Varsayımsal bir örnekte yatırım 100 birim, işçilik ve çevrimden gelen yıllık kazanç 40 birim, fire ve yeniden işlemedeki azalmadan gelen kazanç 10 birim olsun. Yıllık net kazanç 50 birim olur ve geri dönüş yaklaşık iki yıl çıkar. Aynı tesiste adet yarıya inerse kazanç da azalır ve süre uzar. Bu yüzden robotik lazer kaynak yatırımı hesabını mevcut adetle değil, önümüzdeki yılların planlanan adediyle yapmak daha sağlıklı olur.
Hesaba hangi kalemler girmeli?
Gerçekçi bir hesap için kazanç ve maliyet tarafını ayrı ayrı yazmak faydalı olur.
- Kazanç tarafı. Kaynak işçiliğindeki azalma, kısalan çevrim süresi, azalan fire ve yeniden işleme, taşlama ve son işlemdeki azalma.
- Maliyet tarafı. Hücre, fikstür ve pozisyoner, kurulum ve eğitim, enerji ve gaz, bakım ve sarf malzemesi.
- Belirsiz kalemler. Gelecekteki adet planı, yeni parça ailelerinin eklenme hızı, ürün değişikliği sıklığı.
Belirsiz kalemler için iyimser ve temkinli olmak üzere iki senaryo kurmak, kararın riskini görünür kılar.
Hesap için gereken verileri, parça çiziminiz ve yıllık adet planınızla birlikte iletişim formumuz üzerinden teknik ekibimize iletebilirsiniz. Ekibimiz, hücre yapısını ve çevrim süresini parçanıza göre birlikte değerlendirir. Robotik seçenekleri robotik lazer kaynak makinelerimiz ve robotik lazer kaynak sistemleri sayfalarında inceleyebilirsiniz. Makine seçiminin genel ölçütlerini ise lazer kaynak makinesi seçimi yazımızda anlattık.
Robotik lazer kaynak yatırımı ile ilgili sıkça sorulan sorular
1. Robotik lazer kaynak kaç parçada mantıklı olur?
Kesin bir eşik yoktur, karar parça başına düşen hazırlık payına göre verilir. Aynı parça ailesinden yıllık binlerce adet üretiliyorsa programlama ve fikstür maliyeti küçük paylara bölünür. Adet düşük ve parça sık değişiyorsa el tipi makineyle başlamak daha doğru olabilir.
2. Robotik hücre mevcut üretim hattına entegre edilebilir mi?
Evet, robotik hücre çoğu zaman mevcut hatta bağlanır. Robot kaynak çözümlerimiz endüstriyel haberleşme protokollerini destekler, böylece hücre hattaki kontrol sistemiyle konuşabilir. Entegrasyonun parça akışı ve güvenlikle birlikte baştan planlanması faydalı olur.
3. Robotik hücrede operatöre ihtiyaç kalır mı?
Kalır, ancak operatörün rolü değişir. Operatör kaynağı elle yapmak yerine parçayı yükler, programı başlatır ve sonucu kontrol eder. Yeni parçalar için programlama yapan bir ekip üyesi de gerekir. Teslimattan sonra ücretsiz operatör eğitimi verilir, programlama desteğinin kapsamı ise teklif aşamasında netleşir.
4. El tipi makineyle başlayıp robotik sisteme geçilebilir mi?
Geçilebilir ve sık izlenen bir yoldur. El tipi makine, parça ailesini ve kaynak parametrelerini tanımanızı sağlar. Adet arttığında ve parça geometrisi sabitlendiğinde aynı bilgiler robotik hücrenin programına ve fikstür tasarımına aktarılır.
5. Robot kolu uzunluğu nasıl seçilir?
Robot kolunun erişimi, parçanın en uzak kaynak noktasına kafa açısını bozmadan ulaşabilecek kadar olmalı. Parça boyutu, pozisyoner kullanımı ve hücre yerleşimi birlikte değerlendirilir. Robotik sistemlerimizde robot kolu uzunluğu 1.800-3.200 mm aralığındadır.