
Türkiye lazer kaynak makinesi üreticisi seçerken hangi avantajları değerlendirmelisiniz?
21 Ekim 2026
Robotik kaynak otomasyonu üretim süreçlerinde hangi avantajları sağlar?
26 Ekim 2026
Fiber lazer kaynak hangi malzemelerde kullanılır sorusunun kısa cevabı karbon çeliği, paslanmaz çelik, alüminyum, galvanizli sac, pirinç ve bakır gibi metallerdir. Ancak her malzeme ışını farklı emer, ısıyı farklı iletir ve yüzeyinde farklı davranır. Bu yüzden aynı makine bir malzemede ilk denemede temiz dikiş verirken başka bir malzemede yüzey hazırlığı, gaz ya da tel seçimi gerektirebilir.
Lazer ışını kaynağında (Wikipedia) ışın dar bir noktaya odaklandığı için ısı kaynak bölgesinde yoğunlaşır ve parçanın geri kalanına daha az yayılır. Bu özellik ince sacda çarpılmayı azaltır, ama malzemenin ışığı ne kadar emdiği ve ısıyı ne kadar hızlı uzaklaştırdığı sonucu doğrudan belirler. Aşağıda her malzemede neyin kolay, neyin dikkat isteyen olduğunu nedenleriyle bulabilirsiniz.
İçindekiler
- Fiber lazer kaynak hangi malzemelerde kullanılır ve sonucu ne değiştirir?
- Karbon çeliği ve paslanmaz çelikte nelere dikkat edilir?
- Alüminyumda lazer kaynak neden daha zordur?
- Bakır ve pirinçte nelere dikkat edilir?
- Galvanizli sacda gözenek nasıl önlenir?
- Malzemeye göre hazırlık nasıl planlanır?
- Kaynak sonrası kontrol malzemeye göre nasıl değişir?
- Fiber lazer kaynakta malzeme seçimi ile ilgili sıkça sorulan sorular
Fiber lazer kaynak hangi malzemelerde kullanılır ve sonucu ne değiştirir?
Malzeme, ışını ne kadar emdiği ve ısıyı ne kadar hızlı ilettiğiyle sonucu değiştirir. Emilim ve ısı iletimi, hangi ayarın ve hazırlığın gerektiğini belirler. El tipi fiber lazer kaynak makinelerimiz ve robotik lazer kaynak makinelerimiz paslanmaz çelik, alüminyum, pirinç ve karbon çelik gibi malzemelerde yüksek nüfuziyet ve düşük deformasyon için kullanılır.
Emilim ve ısı iletimi neden önemlidir?
Emilim, malzemenin üzerine düşen lazer enerjisinin ne kadarını ısıya çevirdiğini anlatır. Çelikler fiber lazerin dalga boyunu görece iyi emer, alüminyum ve bakır ise ışığın önemli bir kısmını geri yansıtır. Isı iletimi yüksek malzemeler de ısıyı kaynak bölgesinden hızla uzaklaştırır, bu yüzden aynı nüfuziyet için daha yüksek güç yoğunluğu gerekebilir.
Lazer kaynak nerelerde kullanılır?
Endüstriyel mutfak ekipmanında paslanmaz çelik, otomotiv ve makine imalatında karbon çeliği, profil ve gövde üretiminde alüminyum, elektrik bağlantı parçalarında bakır ve pirinç öne çıkar. Bu yüzden lazer kaynak nerelerde kullanılır sorusunun cevabı malzemeyle bağlantılıdır. Hangi malzemeyle çalıştığınızı bilmek, makine seçimini de daraltır.
Kalınlık ve malzeme birlikte nasıl okunur?
Malzeme tek başına sonucu belirlemez, kalınlıkla birlikte okunur. Aynı güçteki bir makine ince paslanmazda rahat çalışırken kalın alüminyumda sınırına yaklaşabilir. Karbon çeliği, paslanmaz ve galvanizli sac için güç ve kalınlık ilişkisini lazer kaynak makinesi seçimi yazımızdaki tabloda bulabilirsiniz. Alüminyum, bakır ve pirinçte kesin aralığı numune testi belirler. Bu yazıdaki karşılaştırma ise malzemenin davranışına odaklanır.
Karbon çeliği ve paslanmaz çelikte nelere dikkat edilir?
Çelikler fiber lazerle kaynak için en uygun malzemeler arasındadır. Işını iyi emerler ve ısıyı alüminyum ya da bakır kadar hızlı dağıtmazlar. Bu yüzden bir metal lazer kaynak makinesi ile en öngörülebilir sonuç çoğu zaman çeliklerde alınır.
Karbon çeliğinde yüzey durumu nasıl etkiler?
Karbon çeliğinde pas, yağ ve tufal tabakası kaynak dikişinde gözenek ve sıçramaya yol açabilir. Kaynak öncesi yüzeyi temizlemek, dikişin hem görünümünü hem de mukavemetini korur. Kalın parçalarda birleşim aralığı büyüdükçe tel besleme ihtiyacı da artar.
Paslanmaz çelikte renk ve gaz koruması
Paslanmaz çelikte kaynak bölgesi havayla temas ettiğinde renk değişimi ve oksitlenme görülebilir. Koruyucu gaz bu teması keserek dikişin temiz kalmasını sağlar. Görünür yüzeylerde gaz akışının ve kaynak hızının doğru ayarlanması, sonradan taşlama ve parlatma ihtiyacını azaltır. Endüstriyel mutfak ve gıda ekipmanı gibi görünür dikiş isteyen işlerde bu ayar, son işlem maliyetini doğrudan belirler.
Alüminyumda lazer kaynak neden daha zordur?
Alüminyum, fiber lazer ışığını çeliğe göre daha fazla yansıtır ve ısıyı çok hızlı iletir. Yüzeyindeki ince oksit tabakası da kaynak banyosunun davranışını değiştirir. Alüminyumda başarılı kaynak, yüzey temizliği ve doğru güç yoğunluğuyla başlar.
Gözenek riski nasıl azaltılır?
Alüminyumda gözenek çoğu zaman yüzeydeki nem, yağ ve oksitten kaynaklanır. Kaynak öncesi yüzeyi temizlemek, uygun koruyucu gaz kullanmak ve parametreleri numune üzerinde denemek bu riski azaltır.
Alaşım ve tel seçimi neden önemlidir?
Alüminyum tek bir malzeme değil, farklı alaşımlardan oluşan bir ailedir. Bazı alaşımlar kaynak sırasında çatlamaya daha yatkındır. Tel beslemeli kaynakta telin alaşımının ana malzemeyle uyumlu seçilmesi çatlak riskini düşürür. Hangi alaşımla çalıştığınızı numuneyle birlikte bildirmek, testin doğru telle yapılmasını sağlar.
Bakır ve pirinçte nelere dikkat edilir?
Bakır, fiber lazer ışığını en çok yansıtan ve ısıyı en hızlı ileten malzemeler arasındadır. Pirinç ise bakır ile çinkonun alaşımıdır ve kaynak sırasında içindeki çinko buharlaşabilir. Bu iki malzemede numune testi olmadan sonucu tahmin etmek zordur.
Pirinçte çinko buharlaşması nasıl yönetilir?
Pirincin içindeki çinko, alaşımın erime sıcaklığından daha düşük sıcaklıkta buharlaşmaya başlar. Bu buhar kaynak banyosunda gözenek ve sıçrama oluşturabilir. Daha kontrollü ısı girdisi, uygun hız ve koruyucu gaz, sonucun daha düzgün olmasına yardımcı olur.
Bakırda yansımaya karşı ne yapılır?
Bakırda ışının büyük kısmı yansıdığı için kaynak başlangıcı kararsız olabilir. Yüksek güç yoğunluğu, parlak olmayan temiz bir yüzey ve dikkatle seçilmiş odak konumu, ışının malzemeye tutunmasını kolaylaştırır. Elektrik bağlantı parçaları gibi işlerde dikişin iletkenliği de önemli olduğu için sonucu numune üzerinde ölçmek gerekir. Bakır uygulamalarında makinenin uygunluğu, kendi parçanızdan alınan numune testiyle netleşir.
Galvanizli sacda gözenek nasıl önlenir?
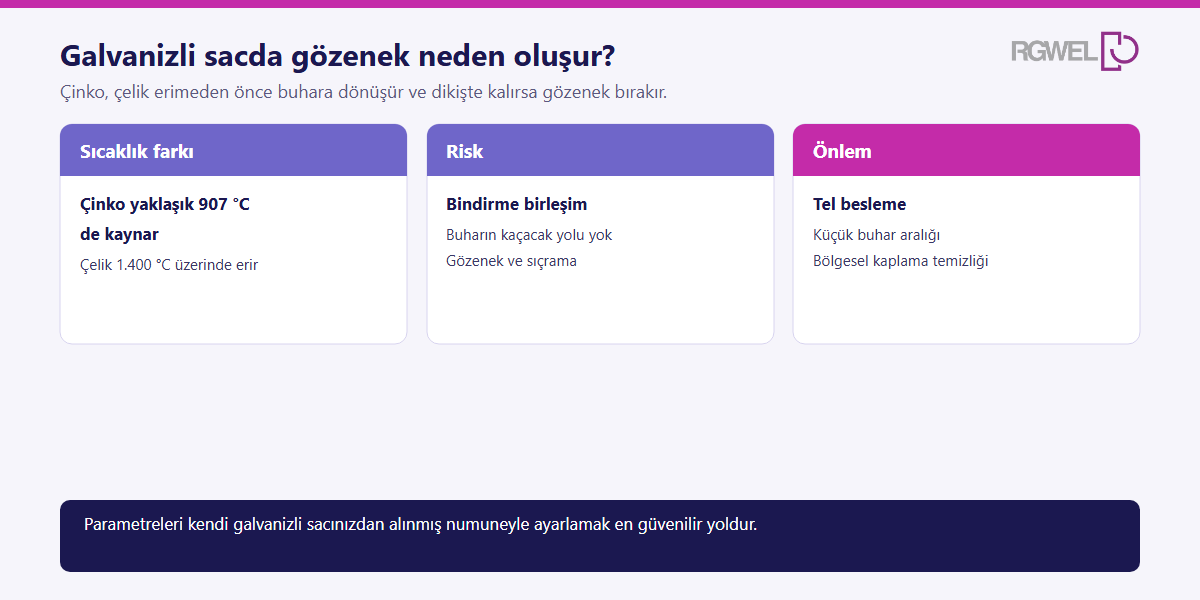
Galvanizli sac, yüzeyi çinkoyla kaplanmış çeliktir. Çinko yaklaşık 907 °C’de kaynar, çelik ise 1.400 °C’nin üzerinde erir. Bu fark yüzünden çelik eriyene kadar çinko buhara dönüşür ve bu buhar dikişin içinde kalırsa gözenek oluşur. Özellikle bindirme birleşimlerde buharın kaçacak yolu olmadığında risk artar.
Tel besleme ve hazırlık nasıl yardımcı olur?
Tel besleme galvanizli sacda boşluğu doldurup dikişi kararlı hâle getirebilir. Birleşim bölgesinde buharın kaçabileceği küçük bir aralık bırakmak, kaplamayı yalnız kaynak bölgesinde temizlemek ve parametreleri numuneyle ayarlamak da sık kullanılan yöntemlerdir. Kaplama kalınlığı da sonucu etkilediği için sacın kaplama bilgisini numuneyle birlikte iletmek faydalı olur.
Malzemeye göre hazırlık nasıl planlanır?
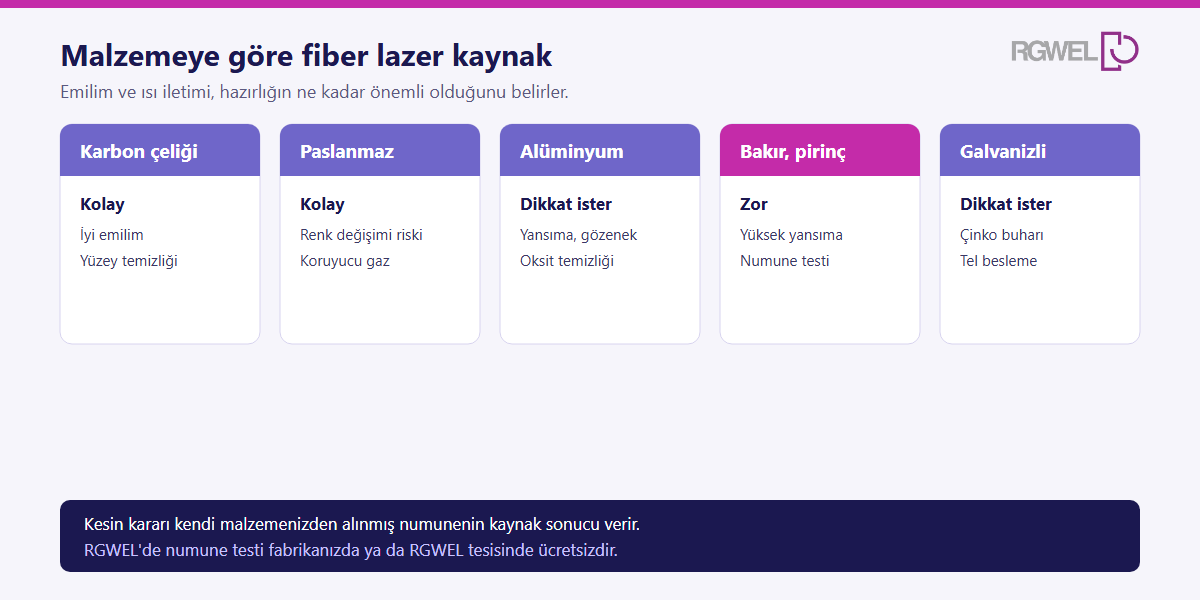
Malzemeler arasındaki fark, hazırlığın da farklı olmasını gerektirir. Aşağıdaki tablo her malzemede öne çıkan riski ve kaynaktan önce yapılması faydalı olan hazırlığı özetler. Tablo kalınlık ya da hız vermez, malzemenin davranışını karşılaştırır.
| Malzeme | Fiber lazerle kaynak | Ana risk | Faydalı hazırlık |
|---|---|---|---|
| Karbon çeliği | Kolay | Pas, yağ ve tufaldan gözenek | Yüzey temizliği, uygun aralık |
| Paslanmaz çelik | Kolay | Renk değişimi ve oksitlenme | Koruyucu gaz, kontrollü hız |
| Alüminyum | Dikkat ister | Yansıma, gözenek, çatlak | Oksit temizliği, uyumlu tel, numune |
| Bakır | Zor | Yüksek yansıma ve ısı iletimi | Numune testi, yüksek güç yoğunluğu |
| Pirinç | Dikkat ister | Çinko buharlaşması | Kontrollü ısı girdisi, koruyucu gaz |
| Galvanizli sac | Dikkat ister | Çinko buharından gözenek | Tel besleme, buhar aralığı, numune |
Tabloyu kendi parçalarınız için bir başlangıç listesi olarak kullanabilirsiniz. Kesin kararı kendi malzemenizden alınmış numunenin kaynak sonucu verir.
Yüzey hazırlığı nasıl yapılır?
Yüzey hazırlığı malzemeye göre değişse de ortak adımlar aynıdır. Yağ ve kir uygun bir temizleyiciyle alınır, pas ve oksit tabakası kaynak bölgesinde mekanik olarak temizlenir, parça kaynaktan kısa süre önce hazırlanır. Temizlenmiş yüzeyin uzun süre bekletilmesi, özellikle alüminyumda oksitin yeniden oluşmasına yol açar.
Farklı metaller birbirine kaynaklanabilir mi?
Bazı farklı metal çiftleri lazerle birleştirilebilir, ancak erime sıcaklıkları ve ısıl genleşmeleri farklı olduğu için sonuç her çiftte aynı değildir. Paslanmaz ile karbon çeliği gibi çiftler daha kolay birleşirken alüminyum ile çelik gibi çiftlerde kırılgan ara bölgeler oluşabilir. Bu tür birleşimlerde numune testi şarttır.
Kaynak sonrası kontrol malzemeye göre nasıl değişir?
Kaynak bittiğinde neye bakılacağı da malzemeye göre değişir. Aynı görünen iki dikişten biri sağlam, diğeri içten gözenekli olabilir. Bu yüzden malzemenin tipik hatasını hedefleyen kontrol, genel bir göz kontrolünden daha fazla bilgi verir.
Hangi malzemede hangi kontrol öne çıkar?
Paslanmaz çelikte dikiş çevresindeki renk, koruyucu gazın yeterli olup olmadığını gösterir. Alüminyumda kesit almak, dışarıdan görünmeyen gözenek ve çatlakları ortaya çıkarır. Galvanizli sacda dikiş yüzeyindeki küçük delikler, çinko buharının kaçamadığına işaret eder. Bakır ve pirinçte ise dikişin sürekliliği ve iletkenlik gerektiren parçalarda bağlantının elektriksel performansı kontrol edilir. İnce sacda her malzemede ortak kontrol çarpılmadır ve kritik ölçüler kaynaktan sonra yeniden ölçülür.
Numune testi nasıl değerlendirilir?
Numune testinde alınan sonuç, kaydedilen parametrelerle birlikte değerlendirilir. Güç, hız, odak, gaz ve varsa tel bilgisi her numunenin yanına yazılır. Aynı ayarla birkaç numune kaynaklanıp sonuçların birbirine yakın çıkması, ayarın üretimde de tekrarlanabileceğini gösterir. Sonuç beklentiyi karşılamıyorsa önce hazırlık ve gaz, ardından güç ve hız değiştirilerek yeni deneme yapılır.
Fiber lazer kaynakta malzeme seçimi ile ilgili sıkça sorulan sorular
1. Fiber lazer kaynak hangi malzemelerde kullanılır?
Fiber lazer kaynak karbon çeliği, paslanmaz çelik, alüminyum, galvanizli sac, pirinç ve bakırda kullanılır. En öngörülebilir sonucu karbon çeliği ve paslanmaz çelikte verir, çünkü bu malzemeler ışını iyi emer. Alüminyum, bakır ve pirinçte hazırlık ve numune testi daha önemlidir.
2. Alüminyum fiber lazerle kaynaklanabilir mi?
Evet, alüminyum fiber lazerle kaynaklanabilir. Yansıtıcılığı ve hızlı ısı iletimi nedeniyle yüzey temizliği, uygun güç yoğunluğu ve koruyucu gaz önem kazanır. Tel beslemeli kaynakta telin alaşımını ana malzemeyle uyumlu seçmek çatlak riskini azaltır.
3. Galvanizli sacda neden gözenek oluşur?
Galvanizli sacın yüzeyindeki çinko, çelikten çok daha düşük sıcaklıkta buharlaşır. Bu buhar dikişin içinde kalırsa gözenek oluşur. Tel besleme, buharın kaçabileceği küçük bir aralık ve numuneyle ayarlanmış parametreler bu riski azaltır.
4. İnce sacda fiber lazer kaynak çarpılma yapar mı?
Fiber lazer ısıyı dar bir bölgede yoğunlaştırdığı için ince sacda çarpılma geleneksel yöntemlere göre genellikle daha azdır. Yine de gereğinden yüksek güç ya da yavaş hız ısı girdisini artırır. Doğru parametre ve iyi bir fikstür çarpılmayı en aza indirir.
5. Kendi malzememde test yaptırabilir miyim?
Evet, kendi malzemenizden numunelerle fabrikanızda ya da tesisimizde ücretsiz kaynak testi yapıyoruz. Testte parametreler kaydedilir ve dikiş sonucu birlikte değerlendirilir. Numune ve parça bilgilerini iletişim formumuz üzerinden teknik ekibimize iletebilirsiniz.